

Kaksi vetolujuuskoestuskoneen tarjousta voi näyttää lähes identtiseltä – sama kapasiteetti, sama nopeusalue, sama ohjelmisto – ja silti ne voivat poiketa toisistaan kolminkertaisesti siinä, mitä niillä todellisuudessa voidaan mitata. Ero ei juuri koskaan ole otsikossa.
Tässä artikkelissa esitetään viisi parametria, jotka ratkaisevat, sopiiko kone materiaalivalikoimaasi, siinä järjestyksessä kuin ne vaikuttavat testitulokseen. Se on kirjoitettu ostajille, jotka vertailevat tarjouksia, ja insinööreille, joiden on puolustettava ostosta sisäisesti.
Keskeiset tiedot
- Kapasiteetti kertoo enimmäismäärän ja käyttökelpoinen alue kertoo pohjan. Suurin osa mittausvirheistä johtuu testaamisesta paljon täyden kapasiteetin alapuolella.
- Servo-ohjaus ei ole luksusominaisuus – se tekee ylipäätään mahdolliseksi jatkuvan venymänopeuden, virumisen ja relaksaation testaamisen.
- Kahvat asettavat materiaalivalikoimasi rajat enemmän kuin runko.
- Pyydä kalibrointitodistusta ja standardeja, joita vasten se on tarkistettu, älä väitettyä tarkkuusarvoa.
Aloita raportista, jonka sinun on annettava
Koneen tekniset tiedot kirjoitetaan vertailua varten; testiraportit kirjoitetaan hyväksymistä varten. Hyödyllinen lähtökohta on siis tulevan raporttisi viimeinen sivu – mikä standardi, mikä arvo, mikä toleranssi.
Muovikalvon murtovenymän testaaminen ASTM D882 -standardin mukaisesti, teipin irrotuslujuuden testaaminen ASTM D3330 -standardin mukaisesti ja kudotun kankaan vetolujuuden testaaminen EN ISO 13934-1 -standardin mukaisesti vaatii käytännössä kolme aivan erilaista konetta, vaikka kaikki kolme ovat "vetokokeita".vetolujuustestikonekaikkien kolmen kattaminen on mahdollista – mutta vain jos alla olevat viisi parametria määritetään yhdessä.
1. Kapasiteetti on vaihteluväli, ei numero
5 kN:n kone ei ole tarkka 5 kN:iin asti. Tarkkuus varmistetaan tietyllä kapasiteetin osalla, joten huippukuormitukseen mitoitettu voima-anturi menettää asteittain luotettavuuttaan niissä voimissa, joissa kalvoja ja teippejä todellisuudessa testataan.
Huippuvoima ja työvoima ovat harvoin samaa suuruusluokkaa. Pehmeä pakkauskalvo voi rikkoutua 30 N:n voimalla; saman laboratorion kudottu pussi saattaa tarvita 2 kN. Jos yksi anturi peittää molemmat, matalan voiman testi sijoittuu lähellä mittausalueensa pohjaa, jossa resoluutio on huonoin ja kohinataso näkyy käyrässä.
Käytännön sääntönä useimmissa laboratorioissa on pitää rutiinitestit anturin mittausalueen yläpuoliskolla ja käyttää ohuille materiaaleille toista, pienemmän kapasiteetin anturia. Tarjouksia vertaillessa on tärkeää kysyä käyttökelpoista mittausaluetta – ei maksimia.
2. Nopeudensäätö ratkaisee, ovatko tietosi vertailukelpoisia
Polymeerit, kalvot ja liimat ovat viskoelastisia: niiden mitattu lujuus riippuu vetonopeudesta. Muutokset vaikuttavat ristipään nopeutta ja kuorimislujuutta, venymään ja moduuliin ilman, että materiaaliin tulee muutoksia.
Tästä syystä standardit määrittelevät vakion venymänopeuden keskimääräisen nopeuden sijaan ja miksitietokoneohjattu servovetokoekoneon lähtökohta kaikille vertailukelpoisia tietoja antaville laboratorioille. Kiinteänopeuksinen tai yksinopeusinen käyttö voi tuottaa luvun, mutta se ei voi tuottaa puolustettavissa olevaa lukua.
Servo-ohjaus mahdollistaa myös monisilmukkaiset tilat – jatkuva jännitys, jatkuva muodonmuutos, viruminen ja relaksaatio – jotka ovat mahdottomia koneella, joka osaa liikkua vain yhdellä nopeudella. Jos tuotevalikoimaasi kuuluu tiivisteitä, tiivistysmateriaaleja tai geotekstiilejä, tämä on pikemminkin vaatimus kuin vaihtoehto.
3. Kahvat määräävät, mitä voit testata
Runko on geneerinen; kiinnikkeet ja kahvat tekevät koneesta sopivan kankaalle, kalvolle, teipille, kumille tai paperille. Kaksi laboratoriota, joilla on identtiset koneet ja erilaiset kahvat, raportoivat erilaisia tuloksia samasta materiaalista.
Yleinen vika on leuassa, ei näytteessä. Kiilakahvat keskittävät jännityksen ja aiheuttavat ennenaikaisen repeämän ohuen kalvon leukojen lähelle; paineenkestävät kahvat, joissa on kontrolloitu paine, jakavat jännityksen tasaisemmin; vaahtomuovi- tai elastomeerikokeissa tarvitaan ote, joka ei leikkaa. Tekstiilinauhakokeissa tarvitaan riittävän leveitä leukoja, jotta näytettä voidaan pitää koko leveydeltä liukumatta.
Irrotuskokeessa geometria on yhtä tärkeä kuin voima: 90° ja 180° irrotuskokeet ovat eri testejä, ja kiinnitin – ei kone – asettaa kulman. Tarjous, jossa luetellaan kone ilman tartuntajoukkoa, on tarjous puolesta järjestelmästä.
4. Näytteenottotaajuus ja mitä ohjelmisto voi viedä
Huippuvoima on yksi piste. Moduuli, myötömäökäyttäytyminen ja murtumiskäyrän muoto riippuvat kaikki siitä, kuinka tiheästi dataa on kerätty ja siitä, pystyykö ohjelmisto laskemaan standardin pyytämät johdetut arvot.
Kaksi käytännön tarkistusta. Ensinnäkin, laskeeko ohjelmisto johdetut tulokset natiivisti – venymän tietyllä jännityksellä, sekanttimoduulin, murtoenergian – vai odotetaanko käyttäjän käsittelevän tiedot jälkikäteen taulukkolaskentaohjelmassa, jossa jäljitettävyys katoaa hiljaa. Toiseksi, voidaanko raakadata viedä käyrän kanssa, koska raporttia, joka näyttää vain arvion, on vaikea puolustaa, kun asiakas kiistää erän.
5. Rungon jäykkyys ja linjaus
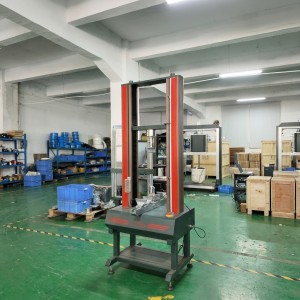
Auniversaali testauskoneKuormituksen alaisena taipuva kehys mittaa sekä itseään että näytettä. Jäykillä näytteillä virhe on pieni; suuren venymän omaavilla kalvoilla ja hienoilla kuiduilla ristipään joustavuus ja huono pilarin kohdistus voivat siirtää tuloksia enemmän kuin mitä erien välillä yritetään havaita.
Kohdistus on näkymätöntä spesifikaatiolomakkeessa, minkä vuoksi kannattaa pyytää varmennusraporttia kehyspiirustuksen sijaan. Rutiininomaisessa laadunvalvonnassa vaatimus on vaatimaton; akkreditoituja tietoja antavalle laboratoriolleISO 7500-1Voimamerkinnän luokkatarkastus yhdessä tasaisuuden ja kohdistuksen tarkistuksen kanssa on se näyttö, jota kolmas osapuoli tosiasiallisesti tarkastelee.
Kolme asiaa puuttuu useimmista lainauksista
- Kalibrointitodistus ja sen referenssistandardi ”Tarkkuus ±0,5 %” merkitsevät vain vähän tietämättä, mitä vasten ja millä alueella se on todennettu.
- Täydellinen otevalikoima. Hinta, joka ei sisällä tarvitsemiasi kiinnikkeitä, ei ole halvempi hinta.
- Ohjelmistolisensointi ja päivitysehdot. Toisen työaseman lisenssi on usein ratkaiseva tekijä yhden käyttäjän ja toimivan laatujärjestelmän välillä.
Lyhyt ostolista
- Listaa kaikki standardit, joita laboratoriosi on noudatettava raportoinnissa, ja yhdistä sitten jokainen voima-alue, nopeus ja tartuntatyyppi.
- Määritä kaksi anturia, jos materiaaliesi murtolujuus ulottuu yli noin yhden kertaluokan päähän.
- Vaadi servo-ohjausta ja varmista, että monisilmukkatilat ovat mukana, eivät valinnaisia.
- Pyydä esittelyä omasta materiaalistasi, älä tavallisesta teräsnäytteestä.
- Varmista, että raporttimalli vastaa asiakkaidesi tai akkreditointielimen odottamaa muotoa.
Lituo on valmistanut materiaalien ja mekaanisten testauslaitteiden valmistusta vuodesta 2008 lähtien.tietokoneohjattu servovetokoekoneSarja kattaa veto-, puristus-, taivutus-, leikkaus-, repäisy- ja kuorintakokeet vakiojännitys-, vakiovenymä-, virumis- ja relaksaatiomoodeilla, ja se toimitetaan konfiguroitavilla kiinnittimillä ja tartuntavälineillä tekstiilille, kalvolle, teipille, kumille ja paperille.Katso vetolujuustestausvalikoima →
Usein kysytyt kysymykset
Minkä tilavuuden tarvitsen muovikalvolle?
Yleensä paljon pienempi kuin pakkausten tai tekstiilien kohdalla. Mittaa ensin ohuimpien ja paksuimpien tuotteiden murtolujuus ja mitoita sitten anturi niin, että ohuita tuotteita ei testata aivan mittausalueen pohjalla.
Voiko yksi kone testata sekä kalvo- että kudottuja pusseja?
Mekaanisesti kyllä, laajalla kapasiteettialueella. Käytännössä voimatasot eroavat toisistaan kaksi kertaluokkaa, joten kalvon tarkkuus kärsii, ellei asenneta toista, pienemmän kapasiteetin omaavaa voima-anturia.
Onko servomoottori välttämätön yksinkertaisiin vetokokeisiin?
Se on kätevä rutiinitesteissä. Se on pakollinen kaikissa testeissä, joissa standardi määrittelee venymänopeuden tai joissa on mitattava virumista ja relaksaatiota – kiinteänopeuksinen käyttö ei pysty ylläpitämään hallittua nopeutta muuttuvan kuormituksen alaisena.
Kuinka usein kone tulisi tarkistaa?
Voiman ilmaisin tarkistetaan yleensä vuosittain jäljitettävien standardien avulla, ja välitarkastus tehdään aina ylikuormitustapahtumien, anturin vaihdon tai rungon siirron jälkeen.
Julkaisun aika: 23.10.2026


