

Dúas cotizacións para unha máquina de ensaios de tracción poden parecer case idénticas (mesma capacidade, mesmo rango de velocidade, mesmo software) e aínda así diferir por un factor de tres no que realmente poden medir. A diferenza case nunca se atopa na cifra principal.
Este artigo expón os cinco parámetros que deciden se unha máquina se axusta á súa carteira de materiais, na orde en que afectan o resultado da proba. Está escrito para compradores que comparan ofertas e para enxeñeiros que teñen que defender a compra internamente.
Conclusións clave
- A capacidade indica o teito; o rango utilizable indica o chan. A maior parte do erro de medición provén de probas moi por debaixo da capacidade total.
- O servocontrol non é unha característica de luxo: é o que fai posible as probas de taxa de deformación constante, fluencia e relaxación.
- As empuñaduras establecen os límites da túa carteira de materiais máis que o marco.
- Solicita o certificado de calibración e os estándares cos que se verificou, non a cifra de precisión declarada.
Comeza co informe que necesitas emitir
As especificacións das máquinas escríbense para ser comparadas; os informes de probas escríbense para ser aceptados. Polo tanto, o punto de partida útil é a última páxina do teu futuro informe: que estándar, que valor, que tolerancia.
Unha proba de laboratorio de alongamento á rotura en película plástica segundo a norma ASTM D882, adhesión por pelado en cinta segundo a norma ASTM D3330 e tracción en tiras en tecido segundo a norma EN ISO 13934-1 require tres máquinas bastante diferentes na práctica, aínda que as tres son "ensaios de tracción". Mercar unhamáquina de probas de tracciónabarcar os tres é posible, pero só se os cinco parámetros seguintes se especifican conxuntamente.
1. A capacidade é un rango, non un número
Unha máquina de 5 kN non ten unha precisión de 5 kN. A precisión verifícase sobre unha fracción definida da capacidade, polo que unha célula de carga dimensionada para carga máxima vólvese progresivamente menos fiable nas forzas onde se proban realmente as películas e as cintas.
A forza máxima e a forza de traballo raramente son da mesma orde de magnitude. Unha película de embalaxe branda pode romperse a 30 N; a bolsa tecida do mesmo laboratorio pode necesitar 2 kN. Se un sensor cobre ambos, a proba de baixa forza sitúase preto da parte inferior do seu rango, onde a resolución é peor e o nivel de ruído é visible na curva.
A regra práctica na maioría dos laboratorios é manter as probas de rutina aproximadamente na metade superior do rango do sensor e reservar un segundo sensor de menor capacidade para materiais delgados. Ao comparar ofertas, pregunta cal é o rango utilizable, non cal é o máximo.
2. O control de velocidade decide se os teus datos son comparables
Os polímeros, as películas e os adhesivos son viscoelásticos: a súa resistencia medida depende da velocidade á que se tire. Ao cambiar a velocidade do cabezal transversal, a resistencia ao pelado, o alongamento e o módulo móvense sen que cambie nada no material.
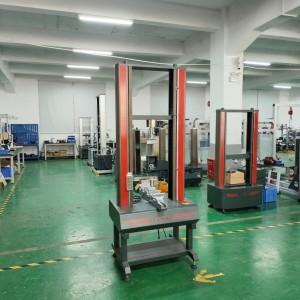
É por iso que as normas especifican unha taxa de deformación constante en lugar dunha velocidade media, e por iso que unhamáquina de ensaio de tracción servo computarizadaé a liña base para calquera laboratorio que emita datos comparables. Un variador de velocidade fixa ou dunha soa velocidade pode producir un número; non pode producir un defendible.
O servocontrol tamén desbloquea os modos de bucle múltiple (tensión constante, deformación constante, fluencia e relaxación) que son imposibles nunha máquina que só sabe como desprazarse a unha velocidade. Se a súa gama de produtos inclúe xuntas, selos ou xeotéxtiles, isto é un requisito e non unha opción.
3. As pinzas deciden o que podes probar
A estrutura é xenérica; os elementos de fixación e as empuñaduras son os que fan que unha máquina sexa axeitada para tea, película, cinta adhesiva, goma ou papel. Dous laboratorios con máquinas idénticas e conxuntos de empuñaduras diferentes informarán de resultados diferentes no mesmo material.
O fallo común prodúcese na mandíbula, non na mostra. As mordazas de cuña concentran a tensión e provocan unha rotura prematura preto da mandíbula na película fina; as mordazas pneumáticas con presión controlada distribúena de forma máis uniforme; a escuma ou o elastómero necesitan unha agarre que non corte. As probas de tiras téxtiles necesitan mordazas o suficientemente anchas como para suxeitar toda a anchura da mostra sen esvaramento.
Para as probas de pelado, a xeometría importa tanto como a forza: o pelado a 90° e a 180° son probas diferentes, e o dispositivo de fixación (non a máquina) define o ángulo. Un orzamento que enumera unha máquina sen enumerar o conxunto de agarres é un orzamento para a metade dun sistema.
4. Taxa de mostraxe e o que o software pode exportar
A forza máxima é un único punto. O módulo, o comportamento de rendemento e a forma da curva de falla dependen da densidade da mostraxe dos datos e de se o software pode calcular os valores derivados que solicita a norma.
Dúas comprobacións prácticas. Primeiramente, se o software calcula os resultados derivados de forma nativa (alongamento a unha tensión especificada, módulo secante, enerxía de rotura) ou se se espera que un operador realice o posprocesamento nunha folla de cálculo, que é onde a trazabilidade desaparece silenciosamente. Segundo, se os datos brutos pódense exportar coa curva intacta, porque un informe que só mostra un veredicto é difícil de defender cando un cliente disputa un lote.
5. Rixidez e aliñamento da estrutura
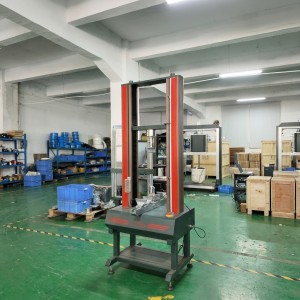
Unhamáquina de probas universalUn marco que se deforma baixo carga mídese a si mesmo e á mostra. En mostras ríxidas, o erro é pequeno; en películas de alto alongamento e fibras finas, a flexibilidade da cruceta e unha mala aliñación da columna poden cambiar os resultados por máis que as diferenzas que se intentan detectar entre lotes.
A aliñación é invisible nunha folla de especificacións, polo que paga a pena solicitar o informe de verificación en lugar do debuxo do marco. Para o control de calidade rutineiro, o requisito é modesto; para un laboratorio que emite datos acreditados,ISO 7500-1A verificación de clase da indicación de forza, xunto cunha comprobación de planitude e aliñamento, é a evidencia que un terceiro realmente examinará.
Tres cousas que faltan na maioría das citas
- O certificado de calibración e o seu estándar de referencia. «Precisión ±0,5 %» significa pouco sen saber con que se verificou e en que rango.
- O inventario completo de agarres. Un prezo que exclúe os accesorios que necesitas non é un prezo máis baixo.
- Condicións de licenza e actualización do software. Unha licenza para unha segunda estación de traballo adoita ser a diferenza entre un operador e un sistema de calidade funcional.
Unha breve lista de verificación de compras
- Enumera todos os estándares cos que debe informar o teu laboratorio e, a seguir, asigna cada un a un rango de forza, unha velocidade e un tipo de agarre.
- Especifique dous sensores se os seus materiais abarcan máis dunha orde de magnitude en forza de rotura.
- Require control servo e confirma que os modos multibucle están incluídos, non son opcionais.
- Solicite unha demostración no seu propio material, non nunha mostra de aceiro estándar.
- Confirma que o modelo de informe coincide co formato que esperan os teus clientes ou o organismo de acreditación.
Lituo leva fabricando instrumentos de probas mecánicas e de materiais desde 2008. Amáquina de ensaio de tracción servo computarizadaA serie abrangue probas de tracción, compresión, flexión, cizallamento, desgarro e pelado, con modos de tensión constante, deformación constante, fluencia e relaxación, e subministrase cun conxunto de fixacións e agarradoiras configurables para téxtiles, películas, cintas, goma e papel.Ver a gama de probas de tracción →
Preguntas frecuentes
Que capacidade necesito para a película plástica?
Normalmente moito menos que para envases ou téxtiles. Mide primeiro a forza de rotura dos teus produtos máis finos e máis grosos e, a continuación, axusta o tamaño do sensor para que os produtos finos non se proben na parte inferior do rango.
Pode unha máquina probar tanto bolsas de película como bolsas tecidas?
Mecanicamente si, nun amplo rango de capacidade. Na práctica, os niveis de forza difiren en dúas ordes de magnitude, polo que a precisión da película reséntese a menos que se instale unha segunda célula de carga de menor capacidade.
É necesario un servoaccionamento para probas de tracción sinxelas?
Para probas de rutina de aprobado/suspenso, é conveniente. Para calquera proba na que a norma especifique unha taxa de deformación ou na que se deba medir a fluencia e a relaxación, é necesario: un accionamento de velocidade fixa non pode manter unha taxa controlada baixo carga cambiante.
Con que frecuencia se debe verificar a máquina?
A indicación de forza normalmente verifícase anualmente fronte a estándares rastrexables, cunha comprobación provisional despois de calquera evento de sobrecarga, substitución do sensor ou recolocación do marco.
Data de publicación: 23 de outubro de 2026


