

एक ही तन्यता परीक्षण मशीन के लिए दो कोटेशन देखने में लगभग एक जैसे लग सकते हैं — समान क्षमता, समान गति सीमा, समान सॉफ़्टवेयर — फिर भी उनकी वास्तविक माप क्षमता में तीन गुना तक का अंतर हो सकता है। यह अंतर लगभग कभी भी केवल बताई गई संख्या में ही नहीं होता।
यह लेख उन पाँच मापदंडों को बताता है जो यह निर्धारित करते हैं कि कोई मशीन आपके उत्पाद पोर्टफोलियो के लिए उपयुक्त है या नहीं, और परीक्षण परिणाम को प्रभावित करने वाले उनके क्रम को भी दर्शाता है। यह लेख उन खरीदारों के लिए लिखा गया है जो विभिन्न विकल्पों की तुलना कर रहे हैं, और उन इंजीनियरों के लिए भी जो आंतरिक रूप से अपनी खरीद का बचाव करना चाहते हैं।
चाबी छीनना
- क्षमता आपको अधिकतम सीमा बताती है; उपयोग योग्य सीमा आपको न्यूनतम सीमा बताती है। माप में अधिकांश त्रुटियाँ पूर्ण क्षमता से काफी कम परीक्षण करने से उत्पन्न होती हैं।
- सर्वो नियंत्रण कोई विलासितापूर्ण सुविधा नहीं है - यह वह चीज है जो निरंतर तनाव दर, रेंगने और शिथिलता परीक्षण को संभव बनाती है।
- फ्रेम की तुलना में ग्रिप आपके मटेरियल पोर्टफोलियो की सीमा को अधिक निर्धारित करती है।
- दावा की गई सटीकता के आंकड़े के बजाय, अंशांकन प्रमाणपत्र और उन मानकों के बारे में पूछें जिनके आधार पर इसका सत्यापन किया गया था।
उस रिपोर्ट से शुरुआत करें जिसे आपको जारी करना है।
मशीन के विनिर्देश तुलना के लिए लिखे जाते हैं; परीक्षण रिपोर्ट स्वीकृति के लिए लिखी जाती हैं। इसलिए उपयोगी प्रारंभिक बिंदु आपकी भावी रिपोर्ट का अंतिम पृष्ठ है — कौन सा मानक, कौन सा मान, कौन सी सहनशीलता।
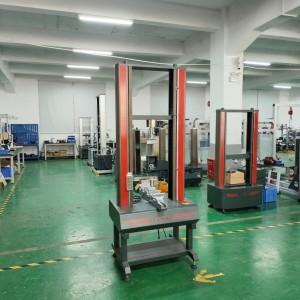
एएसटीएम डी882 के अनुसार प्लास्टिक फिल्म पर टूटने पर बढ़ाव, एएसटीएम डी3330 के अनुसार टेप पर छिलने का आसंजन और ईएन आईएसओ 13934-1 के अनुसार बुने हुए कपड़े पर स्ट्रिप तन्यता का परीक्षण करने वाली प्रयोगशाला को व्यवहार में तीन बिल्कुल अलग-अलग मशीनों की आवश्यकता होती है, भले ही तीनों ही "तन्यता परीक्षण" हों। एक खरीदनातन्यता परीक्षण मशीनइन तीनों को कवर करना संभव है - लेकिन केवल तभी जब नीचे दिए गए पांच पैरामीटर एक साथ निर्दिष्ट किए गए हों।
1. क्षमता एक सीमा है, संख्या नहीं।
5 kN की मशीन 5 kN तक सटीक नहीं होती। सटीकता की जाँच क्षमता के एक निश्चित अंश पर की जाती है, इसलिए पीक लोड के लिए डिज़ाइन किया गया लोड सेल उन बलों पर उत्तरोत्तर कम विश्वसनीय हो जाता है जहाँ फिल्मों और टेपों का वास्तव में परीक्षण किया जाता है।
अधिकतम बल और कार्यकारी बल का परिमाण शायद ही कभी एक समान होता है। एक नरम पैकेजिंग फिल्म 30 N पर टूट सकती है; उसी प्रयोगशाला के बुने हुए बैग को 2 kN की आवश्यकता हो सकती है। यदि एक ही सेंसर दोनों को कवर करता है, तो कम बल वाला परीक्षण इसकी सीमा के निचले भाग के पास होता है, जहाँ रिज़ॉल्यूशन सबसे खराब होता है और वक्र में शोर का स्तर स्पष्ट दिखाई देता है।
अधिकांश प्रयोगशालाओं में व्यावहारिक नियम यह है कि नियमित परीक्षण सेंसर की सीमा के लगभग ऊपरी आधे हिस्से में ही किए जाएं, और पतली सामग्रियों के लिए एक दूसरा, कम क्षमता वाला सेंसर रखा जाए। विकल्पों की तुलना करते समय, अधिकतम सीमा के बजाय उपयोग योग्य सीमा के बारे में पूछें।
2. गति नियंत्रण यह निर्धारित करता है कि आपका डेटा तुलनीय है या नहीं।
पॉलिमर, फिल्म और चिपकने वाले पदार्थ विस्कोइलास्टिक होते हैं: इनकी मापी गई मजबूती खींचने की गति पर निर्भर करती है। क्रॉसहेड की गति बदलने पर पील स्ट्रेंथ, एलॉन्गेशन और मॉडुलस सभी में बदलाव आता है, जबकि पदार्थ में कोई परिवर्तन नहीं होता।
यही कारण है कि मानक औसत गति के बजाय एक स्थिर तनाव दर निर्दिष्ट करते हैं, और यही कारण है कि एककम्प्यूटरीकृत सर्वो तन्यता परीक्षण मशीनयह किसी भी प्रयोगशाला द्वारा तुलनीय डेटा जारी करने के लिए आधारभूत मानक है। एक निश्चित गति या एकल गति ड्राइव एक संख्या तो उत्पन्न कर सकती है; लेकिन वह एक विश्वसनीय संख्या उत्पन्न नहीं कर सकती।
सर्वो नियंत्रण से मल्टी-लूप मोड्स (निरंतर तनाव, निरंतर खिंचाव, क्रीप और विश्राम) भी संभव हो जाते हैं, जो एक ही गति से चलने वाली मशीन में संभव नहीं हैं। यदि आपके उत्पाद रेंज में गैस्केट, सील या जियोटेक्सटाइल शामिल हैं, तो यह एक आवश्यकता है, विकल्प नहीं।
3. ग्रिप यह तय करती है कि आप क्या परीक्षण कर सकते हैं।
मशीन का ढांचा तो सामान्य होता है; लेकिन उसके फिटिंग और ग्रिप ही उसे कपड़े, फिल्म, टेप, रबर या कागज जैसी सामग्रियों के लिए उपयुक्त बनाते हैं। एक जैसी मशीनों और अलग-अलग ग्रिप सेट वाली दो प्रयोगशालाएँ एक ही सामग्री पर अलग-अलग परिणाम देंगी।
आमतौर पर विफलता जबड़े में होती है, नमूने में नहीं। पतली फिल्म पर वेज ग्रिप तनाव को केंद्रित करती हैं और जबड़े के पास समय से पहले टूटने का कारण बनती हैं; नियंत्रित दबाव वाली वायवीय ग्रिप इसे अधिक समान रूप से वितरित करती हैं; फोम या इलास्टोमर के लिए ऐसी ग्रिप की आवश्यकता होती है जो काटे नहीं। कपड़ा पट्टी परीक्षणों के लिए ऐसे जबड़े की आवश्यकता होती है जो नमूने की पूरी चौड़ाई को बिना फिसले पकड़ सकें।
छिलका उतारने के परीक्षण के लिए, बल के साथ-साथ ज्यामिति भी उतनी ही महत्वपूर्ण है: 90° और 180° छिलका उतारना अलग-अलग परीक्षण हैं, और कोण मशीन द्वारा नहीं बल्कि फिक्स्चर द्वारा निर्धारित होता है। जिस कोटेशन में ग्रिप सेट का उल्लेख किए बिना केवल मशीन का उल्लेख होता है, वह एक अपूर्ण प्रणाली का कोटेशन होता है।
4. सैंपलिंग दर और सॉफ्टवेयर क्या निर्यात कर सकता है
अधिकतम बल एक एकल बिंदु है। मापांक, उपज व्यवहार और विफलता वक्र का आकार, ये सभी इस बात पर निर्भर करते हैं कि डेटा को कितनी सघनता से नमूना लिया गया था, और क्या सॉफ़्टवेयर मानक द्वारा मांगे गए व्युत्पन्न मूल्यों की गणना कर सकता है।
दो व्यावहारिक जाँचें। पहली, क्या सॉफ़्टवेयर व्युत्पन्न परिणामों की गणना स्वयं करता है — निर्दिष्ट तनाव पर बढ़ाव, सेकंड मॉडुलस, टूटने के लिए आवश्यक ऊर्जा — या क्या ऑपरेटर से अपेक्षा की जाती है कि वह स्प्रेडशीट में उनका विश्लेषण करे, जिससे पता लगाने की क्षमता धीरे-धीरे समाप्त हो जाती है। दूसरी, क्या कच्चे डेटा को वक्र सहित निर्यात किया जा सकता है, क्योंकि केवल निर्णय दर्शाने वाली रिपोर्ट का बचाव करना तब मुश्किल होता है जब कोई ग्राहक किसी बैच पर विवाद करता है।
5. फ्रेम की कठोरता और संरेखण
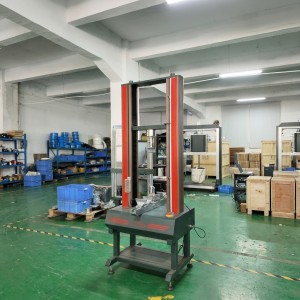
एसार्वभौमिक परीक्षण मशीनभार पड़ने पर विक्षेपित होने वाला फ्रेम नमूने के साथ-साथ स्वयं का भी मापन कर रहा है। कठोर नमूनों पर त्रुटि कम होती है; उच्च-विस्तार वाली फिल्म और महीन रेशों पर, क्रॉसहेड अनुपालन और कॉलम का खराब संरेखण परिणामों को उन अंतरों से अधिक प्रभावित कर सकता है जिन्हें आप बैचों के बीच पता लगाने का प्रयास कर रहे हैं।
विनिर्देश पत्रक में संरेखण अदृश्य होता है, इसलिए फ्रेम ड्राइंग के बजाय सत्यापन रिपोर्ट मांगना बेहतर होता है। नियमित गुणवत्ता नियंत्रण के लिए यह आवश्यकता मामूली है; लेकिन मान्यता प्राप्त डेटा जारी करने वाली प्रयोगशाला के लिए,आईएसओ 7500-1बल संकेत के वर्ग सत्यापन के साथ-साथ समतलता और संरेखण की जांच ही वह साक्ष्य है जिसे कोई तीसरा पक्ष वास्तव में देखेगा।
अधिकांश उद्धरणों में तीन चीजें गायब हैं
- अंशांकन प्रमाणपत्र और उसका संदर्भ मानक। "सटीकता ±0.5%" का कोई खास मतलब नहीं है जब तक यह न पता हो कि इसका सत्यापन किसके आधार पर और किस सीमा पर किया गया था।
- ग्रिप के सभी उपकरण उपलब्ध हैं। जिस कीमत में आपकी ज़रूरत के उपकरण शामिल नहीं हैं, वह कम कीमत नहीं है।
- सॉफ्टवेयर लाइसेंसिंग और अपग्रेड की शर्तें। अक्सर, एक ऑपरेटर और एक कार्यशील गुणवत्ता प्रणाली के बीच अंतर अक्सर दूसरे वर्कस्टेशन लाइसेंस से ही तय होता है।
खरीदारी के लिए एक संक्षिप्त चेकलिस्ट
- उन सभी मानकों की सूची बनाएं जिनके आधार पर आपकी प्रयोगशाला को रिपोर्ट देनी होती है, फिर प्रत्येक को एक बल सीमा, एक गति और एक पकड़ के प्रकार से जोड़ें।
- यदि आपकी सामग्रियों के विखंडन बल में लगभग एक परिमाण क्रम से अधिक का अंतर है, तो दो सेंसर निर्दिष्ट करें।
- सर्वो नियंत्रण आवश्यक है और यह सुनिश्चित करें कि मल्टी-लूप मोड शामिल हैं, यह वैकल्पिक नहीं है।
- मानक स्टील के नमूने पर नहीं, बल्कि अपनी स्वयं की सामग्री पर प्रदर्शन करने का अनुरोध करें।
- सुनिश्चित करें कि रिपोर्ट का टेम्पलेट आपके ग्राहकों या मान्यता देने वाली संस्था द्वारा अपेक्षित प्रारूप से मेल खाता हो।
लिटुओ 2008 से सामग्री और यांत्रिक परीक्षण उपकरणों का निर्माण कर रही है।कम्प्यूटरीकृत सर्वो तन्यता परीक्षण मशीनयह श्रृंखला तनाव, संपीड़न, झुकने, कतरन, चीरने और छीलने के परीक्षणों को कवर करती है, जिसमें निरंतर तनाव, निरंतर विकृति, रेंगने और विश्राम मोड शामिल हैं, और इसे कपड़ा, फिल्म, टेप, रबर और कागज के लिए एक विन्यास योग्य फिक्स्चर और ग्रिप सेट के साथ आपूर्ति की जाती है।तन्यता परीक्षण सीमा देखें →
अक्सर पूछे जाने वाले प्रश्नों
मुझे प्लास्टिक फिल्म के लिए कितनी क्षमता की आवश्यकता है?
आमतौर पर पैकेजिंग या वस्त्रों की तुलना में बहुत कम। सबसे पहले अपने सबसे पतले और सबसे मोटे उत्पादों के टूटने के बल को मापें, फिर सेंसर का आकार इस प्रकार निर्धारित करें कि पतले उत्पादों का परीक्षण सीमा के बिल्कुल निचले सिरे पर न हो।
क्या एक ही मशीन फिल्म और बुने हुए दोनों प्रकार के बैगों का परीक्षण कर सकती है?
यांत्रिक रूप से, हाँ, एक विस्तृत क्षमता सीमा में। व्यवहार में, बल के स्तर में दो गुना अंतर होता है, इसलिए फिल्म पर सटीकता प्रभावित होती है जब तक कि दूसरा, कम क्षमता वाला लोड सेल न लगाया जाए।
क्या साधारण तन्यता परीक्षणों के लिए सर्वो ड्राइव आवश्यक है?
सामान्य पास/फेल परीक्षण के लिए यह सुविधाजनक है। लेकिन किसी भी परीक्षण में जहां मानक विकृति की दर निर्दिष्ट करता है, या जहां रेंगने और शिथिलन को मापना आवश्यक है, वहां यह आवश्यक है - एक निश्चित गति वाला ड्राइव बदलते भार के तहत नियंत्रित दर बनाए नहीं रख सकता।
मशीन का सत्यापन कितनी बार किया जाना चाहिए?
बल संकेत की पुष्टि सामान्यतः वार्षिक रूप से अनुरेखणीय मानकों के विरुद्ध की जाती है, साथ ही किसी भी ओवरलोड घटना, सेंसर प्रतिस्थापन या फ्रेम के स्थानांतरण के बाद एक अंतरिम जांच भी की जाती है।
पोस्ट करने का समय: 23 अक्टूबर 2026


