

टेन्साइल टेस्टिंग मशीनसाठीची दोन कोटेशन्स जवळपास सारखीच दिसू शकतात — समान क्षमता, समान वेगमर्यादा, समान सॉफ्टवेअर — तरीही त्यांच्या प्रत्यक्ष मोजमाप करण्याच्या क्षमतेत तिप्पटीचा फरक असू शकतो. हा फरक सहसा मुख्य आकड्यात नसतो.
या लेखात, एखादे यंत्र तुमच्या मटेरियल पोर्टफोलिओमध्ये बसते की नाही हे ठरवणारे पाच मापदंड, चाचणीच्या निकालावर परिणाम करणाऱ्या क्रमाने मांडले आहेत. हा लेख विविध पर्यायांची तुलना करणाऱ्या खरेदीदारांसाठी आणि अंतर्गत स्तरावर खरेदीचे समर्थन करणाऱ्या अभियंत्यांसाठी लिहिला आहे.
मुख्य मुद्दे
- क्षमता आपल्याला कमाल मर्यादा सांगते; तर वापरण्यायोग्य व्याप्ती आपल्याला किमान मर्यादा सांगते. बहुतेक मापनातील त्रुटी पूर्ण क्षमतेपेक्षा खूप कमी पातळीवर चाचणी केल्यामुळे येतात.
- सर्वो नियंत्रण हे ऐषारामाचे वैशिष्ट्य नाही — त्यामुळेच स्थिर ताण दर, क्रीप आणि शिथिलता चाचणी करणे शक्य होते.
- फ्रेमपेक्षा ग्रिप्सच तुमच्या मटेरियल पोर्टफोलिओची मर्यादा अधिक निश्चित करतात.
- दावा केलेल्या अचूकतेच्या आकड्याची मागणी करू नका, तर कॅलिब्रेशन प्रमाणपत्र आणि ज्या मानकांच्या आधारे त्याची पडताळणी केली गेली आहे, त्यांची मागणी करा.
तुम्हाला जारी करायच्या असलेल्या अहवालापासून सुरुवात करा.
यंत्राची वैशिष्ट्ये तुलनेसाठी लिहिलेली असतात; चाचणी अहवाल स्वीकृतीसाठी लिहिलेले असतात. त्यामुळे, तुमच्या भविष्यातील अहवालाचे शेवटचे पान हाच एक उपयुक्त प्रारंभबिंदू ठरतो — कोणते मानक, कोणते मूल्य, कोणती सहनशीलता.
ASTM D882 नुसार प्लॅस्टिक फिल्मच्या तुटण्यावरील प्रसरणाची, ASTM D3330 नुसार टेपच्या सोलून चिकटण्याच्या क्षमतेची आणि EN ISO 13934-1 नुसार विणलेल्या कापडाच्या पट्टीच्या ताणाची चाचणी करण्यासाठी, जरी या तिन्ही "ताण चाचण्या" असल्या तरी, प्रत्यक्षात तीन पूर्णपणे भिन्न मशीन्सची आवश्यकता असते. एक खरेदी करणेतन्यता चाचणी मशीनतिन्ही गोष्टी साध्य करणे शक्य आहे — पण त्यासाठी खालील पाच मापदंड एकत्र नमूद करणे आवश्यक आहे.
क्षमता ही एक श्रेणी आहे, संख्या नव्हे.
५ kN क्षमतेचे मशीन ५ kN पर्यंत अचूक नसते. अचूकतेची पडताळणी क्षमतेच्या एका निश्चित भागावर केली जाते, त्यामुळे कमाल भारासाठी (पीक लोडसाठी) तयार केलेला लोड सेल, ज्या बलांवर फिल्म्स आणि टेप्सची प्रत्यक्ष चाचणी केली जाते, त्या बलांवर हळूहळू कमी विश्वसनीय ठरतो.
कमाल बल आणि कार्यकारी बल क्वचितच एकाच परिमाणाचे असतात. एक मऊ पॅकेजिंग फिल्म ३० न्यूटन बलावर तुटू शकते; त्याच प्रयोगशाळेतील विणलेल्या पिशवीला २ किलोन्यूटन बलाची गरज भासू शकते. जर एकच सेन्सर या दोन्ही गोष्टी कव्हर करत असेल, तर कमी-बलाची चाचणी त्याच्या रेंजच्या तळाशी येते, जिथे रिझोल्यूशन सर्वात वाईट असते आणि वक्रामध्ये नॉईज फ्लोअर स्पष्ट दिसतो.
बहुतेक प्रयोगशाळांमधील व्यावहारिक नियम असा आहे की, नियमित चाचण्या सेन्सरच्या रेंजच्या साधारणपणे वरच्या अर्ध्या भागात ठेवाव्यात आणि पातळ पदार्थांसाठी कमी क्षमतेचा दुसरा सेन्सर सोबत ठेवावा. ऑफर्सची तुलना करताना, कमाल मर्यादा काय आहे हे विचारू नका, तर वापरण्यायोग्य रेंज काय आहे हे विचारा.
२. तुमचा डेटा तुलना करण्यायोग्य आहे की नाही हे वेग नियंत्रण ठरवते.
पॉलिमर, फिल्म्स आणि चिकट पदार्थ हे व्हिस्कोइलास्टिक असतात: त्यांची मोजलेली ताकद तुम्ही किती वेगाने खेचता यावर अवलंबून असते. क्रॉसहेडचा वेग बदलल्यास, पदार्थाच्या मूळ गुणधर्मात कोणताही बदल न होता, पील स्ट्रेंथ, इलॉन्गेशन आणि मॉड्युलस या सर्वांमध्ये बदल होतो.
यामुळेच मानके सरासरी वेगाऐवजी स्थिर विकृती दर निर्दिष्ट करतात, आणि यामुळेचसंगणकीकृत सर्वो तन्यता चाचणी यंत्रतुलनात्मक डेटा जारी करणाऱ्या कोणत्याही प्रयोगशाळेसाठी हा आधारभूत असतो. स्थिर-गती किंवा एकल-गती ड्राइव्ह एक संख्या देऊ शकते; परंतु ती समर्थनीय संख्या देऊ शकत नाही.
सर्वो नियंत्रणामुळे मल्टी-लूप मोड्स — सतत ताण, सतत विकृती, क्रीप आणि रिलॅक्सेशन — देखील उपलब्ध होतात, जे केवळ एकाच गतीने चालणाऱ्या मशीनवर अशक्य असतात. जर तुमच्या उत्पादन श्रेणीमध्ये गॅस्केट, सील किंवा जिओटेक्स्टाईलचा समावेश असेल, तर हा एक पर्याय नसून एक आवश्यकता आहे.
३. पकड ठरवते की तुम्ही काय तपासू शकता.
फ्रेम सर्वसाधारण असते; फिक्स्चर आणि ग्रिप्समुळे मशीन कापड, फिल्म, टेप, रबर किंवा कागदासाठी योग्य बनते. एकसारखी मशीन्स आणि वेगवेगळे ग्रिप सेट्स असलेल्या दोन प्रयोगशाळा एकाच मटेरियलवर वेगवेगळे निकाल नोंदवतील.
सामान्यतः बिघाड नमुन्यात नसून जबड्यात होतो. वेज ग्रिप्स पातळ फिल्मवर जबड्याजवळ ताण केंद्रित करतात आणि अकाली फाटण्यास कारणीभूत ठरतात; नियंत्रित दाब असलेले न्यूमॅटिक ग्रिप्स तो अधिक समान रीतीने वितरीत करतात; फोम किंवा इलास्टोमरसाठी अशा ग्रिपची आवश्यकता असते जी कापणार नाही. कापडाच्या पट्ट्यांच्या चाचणीसाठी, नमुन्याची संपूर्ण रुंदी न घसरता पकडून ठेवण्याइतके रुंद जबडे आवश्यक असतात.
पील टेस्टिंगसाठी, बलाप्रमाणेच भूमितीलाही महत्त्व असते: ९०° आणि १८०° पील या वेगवेगळ्या चाचण्या आहेत, आणि कोन मशीनद्वारे नव्हे, तर फिक्स्चरद्वारे निश्चित केला जातो. ज्या कोटेशनमध्ये ग्रिप सेटचा उल्लेख न करता केवळ मशीनचा उल्लेख असतो, ते अर्ध्याच सिस्टीमचे कोटेशन असते.
४. सॅम्पलिंग दर आणि सॉफ्टवेअर काय निर्यात करू शकते
शिखर बल हा एकच बिंदू असतो. मॉड्युलस, यिल्ड बिहेविअर आणि फेल्युअर कर्व्हचा आकार हे सर्व, डेटाचे नमुने किती दाटपणे घेतले गेले आहेत आणि मानकानुसार आवश्यक असलेली व्युत्पन्न मूल्ये सॉफ्टवेअर मोजू शकते की नाही यावर अवलंबून असते.
दोन व्यावहारिक तपासण्या. पहिली, सॉफ्टवेअर प्राप्त झालेले परिणाम — जसे की विशिष्ट ताणावरील प्रसरण, सेकंट मॉड्युलस, तुटण्यासाठी लागणारी ऊर्जा — मूळ स्वरूपातच मोजते का, की ऑपरेटरने स्प्रेडशीटमध्ये त्यावर प्रक्रिया करणे अपेक्षित आहे, ज्यामुळे शोधक्षमता नकळतपणे नाहीशी होते. दुसरी, मूळ डेटा वक्रासह जसाच्या तसा निर्यात केला जाऊ शकतो का, कारण जेव्हा एखादा ग्राहक बॅचवर आक्षेप घेतो, तेव्हा केवळ निकाल दर्शवणाऱ्या अहवालाचे समर्थन करणे कठीण होते.
५. फ्रेमची दृढता आणि संरेखन
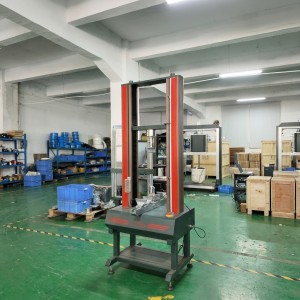
एयुनिव्हर्सल टेस्टिंग मशीनभाराखाली वाकणारी फ्रेम नमुन्यासोबतच स्वतःचेही मापन करत असते. ताठर नमुन्यांवर त्रुटी कमी असते; उच्च-प्रसरणशील फिल्म आणि बारीक तंतूंवर, क्रॉसहेडची लवचिकता आणि कॉलमची अयोग्य मांडणी यामुळे बॅचेसमधील तुम्ही शोधू इच्छित असलेल्या फरकांपेक्षाही अधिक परिणाम बदलू शकतात.
विनिर्देश पत्रकात संरेखन अदृश्य असते, म्हणूनच फ्रेम ड्रॉइंगऐवजी पडताळणी अहवाल मागणे योग्य ठरते. नियमित गुणवत्ता नियंत्रणासाठी आवश्यकता माफक असते; मान्यताप्राप्त डेटा जारी करणाऱ्या प्रयोगशाळेसाठी,आयएसओ ७५००-१बलाच्या निर्देशनाची वर्गवारी पडताळणी, सपाटपणा आणि संरेखन तपासणीसह, हाच तो पुरावा आहे जो एखादी तिसरी व्यक्ती प्रत्यक्षात तपासेल.
बहुतेक अवतरणांमधून तीन गोष्टी गायब असतात
- मापांकन प्रमाणपत्र आणि त्याचे संदर्भ मानक. ते कशाच्या आधारे आणि कोणत्या मर्यादेत सत्यापित केले गेले आहे हे माहीत नसल्यास, "अचूकता ±०.५%" याला फारसा अर्थ उरत नाही.
- संपूर्ण ग्रिप इन्व्हेंटरी. ज्या किमतीमध्ये तुम्हाला आवश्यक असलेले फिक्स्चर समाविष्ट नाहीत, ती कमी किंमत नसते.
- सॉफ्टवेअर परवाना आणि अपग्रेडच्या अटी. अनेकदा, एका ऑपरेटरच्या उपलब्धतेऐवजी एक कार्यक्षम गुणवत्ता प्रणाली असणे हे दुसऱ्या वर्कस्टेशनच्या परवान्यामुळेच शक्य होते.
खरेदीची एक छोटी चेकलिस्ट
- तुमच्या प्रयोगशाळेला ज्या प्रत्येक मानकानुसार अहवाल देणे आवश्यक आहे, त्यांची यादी करा, आणि मग त्या प्रत्येकाला बल श्रेणी, वेग आणि पकडीच्या प्रकाराशी जोडा.
- जर तुमच्या सामग्रीच्या तुटण्याच्या शक्तीमध्ये सुमारे एका परिमाणाच्या क्रमापेक्षा जास्त फरक असेल, तर दोन सेन्सर निर्दिष्ट करा.
- सर्वो नियंत्रण आवश्यक आहे आणि मल्टी-लूप मोड समाविष्ट आहेत, ऐच्छिक नाहीत याची खात्री करा.
- प्रमाणित स्टीलच्या नमुन्यावर नव्हे, तर तुमच्या स्वतःच्या सामग्रीवर प्रात्यक्षिकाची मागणी करा.
- रिपोर्ट टेम्पलेट तुमच्या ग्राहकांना किंवा मान्यता देणाऱ्या संस्थेला अपेक्षित असलेल्या फॉरमॅटशी जुळतो याची खात्री करा.
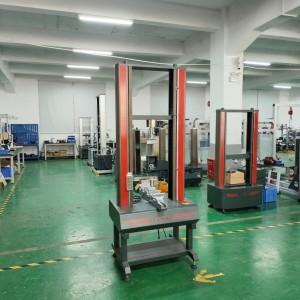
लिटुओ २००८ पासून मटेरियल आणि मेकॅनिकल चाचणी उपकरणांचे उत्पादन करत आहे.संगणकीकृत सर्वो तन्यता चाचणी यंत्रया मालिकेत तन्यता, संपीडन, वक्रण, कर्तन, फाडणे आणि सोलणे या चाचण्यांचा समावेश आहे, ज्यात स्थिर-ताण, स्थिर-विकृती, विसर्पण आणि शिथिलता पद्धती आहेत, आणि ती कापड, फिल्म, टेप, रबर आणि कागदासाठी कॉन्फिगर करण्यायोग्य फिक्स्चर आणि ग्रिप्सच्या संचासह पुरवली जाते.तन्यता चाचणी श्रेणी पहा →
वारंवार विचारले जाणारे प्रश्न
प्लास्टिक फिल्मसाठी मला किती क्षमतेची गरज आहे?
सहसा पॅकेजिंग किंवा कापडाच्या तुलनेत खूपच कमी. प्रथम तुमच्या सर्वात पातळ आणि सर्वात जाड उत्पादनांचे तुटण्याचे बल मोजा, नंतर सेन्सरचा आकार असा निश्चित करा की पातळ उत्पादनांची चाचणी श्रेणीच्या अगदी खालच्या स्तरावर होणार नाही.
एकाच मशीनद्वारे फिल्म आणि विणलेल्या दोन्ही प्रकारच्या पिशव्यांची चाचणी करता येते का?
यांत्रिकदृष्ट्या होय, क्षमतेच्या विस्तृत श्रेणीमध्ये. प्रत्यक्षात, बलाच्या पातळ्यांमध्ये दोन पटींचा फरक असतो, त्यामुळे दुसरा, कमी क्षमतेचा लोड सेल बसवला नाही तर फिल्मच्या अचूकतेवर परिणाम होतो.
साध्या तन्यता चाचण्यांसाठी सर्वो ड्राइव्ह आवश्यक आहे का?
नेहमीच्या पास/फेल चाचण्यांसाठी हे सोयीचे आहे. ज्या कोणत्याही चाचणीमध्ये मानकानुसार ताणाचा दर निर्दिष्ट केलेला असतो, किंवा जिथे क्रीप आणि रिलॅक्सेशन मोजणे आवश्यक असते, तिथे हे आवश्यक आहे — कारण बदलत्या भाराखाली स्थिर-गती ड्राइव्ह नियंत्रित दर राखू शकत नाही.
यंत्राची पडताळणी किती वेळा केली पाहिजे?
बल संकेताची सामान्यतः प्रमाणित मानकांनुसार वार्षिक पडताळणी केली जाते, तसेच कोणत्याही अतिभार घटनेनंतर, सेन्सर बदलल्यानंतर किंवा फ्रेमची जागा बदलल्यानंतर एक अंतरिम तपासणी केली जाते.
पोस्ट करण्याची वेळ: २३ ऑक्टोबर २०२६


