

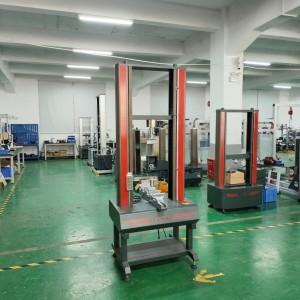
Două oferte pentru o mașină de testare la tracțiune pot părea aproape identice - aceeași capacitate, același interval de viteză, același software - și totuși să difere de un factor de trei în ceea ce pot măsura efectiv. Diferența aproape niciodată nu apare în cifra principală.
Acest articol prezintă cei cinci parametri care decid dacă o mașină se potrivește portofoliului dumneavoastră de materiale, în ordinea în care afectează rezultatul testului. Este scris pentru cumpărătorii care compară ofertele și pentru inginerii care trebuie să își apere achiziția intern.
Concluzii cheie
- Capacitatea indică plafonul; intervalul utilizabil indică podeaua. Majoritatea erorilor de măsurare provin din testarea mult sub capacitatea maximă.
- Servocomanda nu este o caracteristică de lux - este cea care face posibilă testarea ratei de deformare constantă, a fluajului și a relaxării.
- Mânerele stabilesc limitele portofoliului tău de materiale mai mult decât o face cadrul.
- Solicitați certificatul de calibrare și standardele în raport cu care a fost verificat, nu cifra de precizie declarată.
Începeți de la raportul pe care trebuie să îl emiteți
Specificațiile mașinilor sunt scrise pentru a fi comparate; rapoartele de testare sunt scrise pentru a fi acceptate. Prin urmare, punctul de plecare util este ultima pagină a viitorului raport — ce standard, ce valoare, ce toleranță.
Un test de laborator pentru alungirea la rupere pe folie de plastic conform ASTM D882, aderența la decojire pe bandă conform ASTM D3330 și a tracțiunii la bandă pe material țesut conform EN ISO 13934-1 necesită în practică trei mașini destul de diferite, chiar dacă toate trei sunt „teste de tracțiune”. Cumpărarea uneiamașină de testare la tracțiuneAcoperirea tuturor trei este posibilă — dar numai dacă cei cinci parametri de mai jos sunt specificați împreună.
1. Capacitatea este un interval, nu un număr
O mașină de 5 kN nu are o precizie de 5 kN. Precizia este verificată pe o fracțiune definită a capacității, astfel încât o celulă de sarcină dimensionată pentru sarcina maximă devine progresiv mai puțin fiabilă la forțele în care sunt testate efectiv peliculele și benzile.
Forța de vârf și forța de lucru sunt rareori de același ordin de mărime. O folie de ambalare moale se poate rupe la 30 N; o pungă țesută din același laborator poate avea nevoie de 2 kN. Dacă un senzor acoperă ambele, testul cu forță redusă se situează aproape de partea inferioară a intervalului său, unde rezoluția este cea mai slabă, iar pragul de zgomot este vizibil în curbă.
Regula practică în majoritatea laboratoarelor este de a menține testele de rutină în jurul jumătății superioare a intervalului senzorului și de a păstra un al doilea senzor, cu o capacitate mai mică, pentru materiale subțiri. Atunci când comparați ofertele, întrebați care este intervalul utilizabil - nu care este maximul.
2. Controlul vitezei decide dacă datele dumneavoastră sunt comparabile
Polimerii, peliculele și adezivii sunt vâscoelastici: rezistența lor măsurată depinde de cât de repede trageți. Schimbați viteza capului transversal și rezistența la decojire, alungirea și modulul de elasticitate se mișcă, fără ca materialul să se modifice.
De aceea, standardele specifică o rată de deformare constantă mai degrabă decât o viteză medie și de ce omașină computerizată de testare la tracțiune servoeste baza pentru orice laborator care emite date comparabile. O unitate de acționare cu viteză fixă sau cu o singură viteză poate produce un număr; nu poate produce unul justificabil.
Servocomanda deblochează, de asemenea, modurile multi-buclă — solicitare constantă, deformare constantă, fluaj și relaxare — care sunt imposibile la o mașină care știe să se deplaseze doar la o singură viteză. Dacă gama dvs. de produse include garnituri, etanșări sau geotextile, aceasta este o cerință mai degrabă decât o opțiune.
3. Mânerele decid ce poți testa
Cadrul este generic; dispozitivele de fixare și mânerele sunt cele care fac o mașină potrivită pentru țesătură, folie, bandă adezivă, cauciuc sau hârtie. Două laboratoare cu mașini identice și seturi de mânere diferite vor raporta rezultate diferite pe același material.
Defectarea frecventă se produce la nivelul maxilarului, nu în eșantion. Mânerele cu pană concentrează tensiunea și provoacă ruperea prematură în apropierea maxilarului pe pelicula subțire; mânerele pneumatice cu presiune controlată o distribuie mai uniform; spuma sau elastomerul necesită o prindere care nu taie. Testele cu benzi textile necesită fălci suficient de late pentru a susține întreaga lățime a eșantionului fără alunecare.
Pentru testarea prin decojire, geometria contează la fel de mult ca forța: decojirea la 90° și la 180° sunt teste diferite, iar dispozitivul de fixare - nu mașina - stabilește unghiul. O ofertă care listează o mașină fără a enumera setul de prindere este o ofertă pentru jumătate de sistem.
4. Rata de eșantionare și ce poate exporta software-ul
Forța de vârf este un singur punct. Modulul, comportamentul la cedare și forma curbei de rupere depind de densitatea eșantionării datelor și de capacitatea software-ului de a calcula valorile derivate solicitate de standard.
Două verificări practice. În primul rând, dacă software-ul calculează nativ rezultatele derivate — alungirea la o anumită tensiune, modulul secant, energia de rupere — sau dacă se așteaptă ca un operator să efectueze post-procesarea într-o foaie de calcul, unde trasabilitatea dispare discret. În al doilea rând, dacă datele brute pot fi exportate cu curba intactă, deoarece un raport care arată doar un verdict este dificil de apărat atunci când un client contestă un lot.
5. Rigiditatea și alinierea cadrului
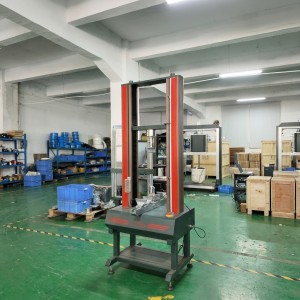
Omașină de testare universalăCadrul care se deformează sub sarcină se măsoară atât pe sine, cât și pe eșantion. Pe eșantioanele rigide, eroarea este mică; pe peliculele cu alungire mare și fibrele fine, flexibilitatea capului transversal și alinierea deficitară a coloanei pot modifica rezultatele cu mai mult decât diferențele pe care încercați să le detectați între loturi.
Alinierea este invizibilă într-o fișă de specificații, motiv pentru care merită să se solicite raportul de verificare în loc de desenul cadrului. Pentru controlul de rutină al calității, cerința este modestă; pentru un laborator care emite date acreditate,ISO 7500-1Verificarea clasei indicației forței, împreună cu o verificare a planeității și alinierii, reprezintă dovada pe care o va analiza efectiv o terță parte.
Trei lucruri care lipsesc din majoritatea citatelor
- Certificatul de calibrare și standardul său de referință. „Precizie ±0,5%” înseamnă puțin fără a ști în raport cu ce a fost verificat și în ce interval.
- Inventarul complet de componente. Un preț care exclude accesoriile de care aveți nevoie nu este un preț mai mic.
- Termeni de licențiere și actualizare a software-ului. O a doua licență pentru stația de lucru face adesea diferența dintre un operator și un sistem de calitate funcțional.
O scurtă listă de verificare a cumpărăturilor
- Enumerați fiecare standard pentru care laboratorul dumneavoastră trebuie să raporteze, apoi asociați fiecare cu un interval de forță, o viteză și un tip de prindere.
- Specificați doi senzori dacă materialele dumneavoastră au o forță de rupere mai mare de aproximativ un ordin de mărime.
- Necesită control servo și confirmare că modurile multi-buclă sunt incluse, nu sunt opționale.
- Solicitați o demonstrație pe propriul material, nu pe o mostră standard de oțel.
- Confirmați că șablonul de raport corespunde formatului așteptat de clienții sau de organismul de acreditare.
Lituo produce instrumente de testare a materialelor și a mașinilor din 2008.mașină computerizată de testare la tracțiune servoSeria acoperă testele de tracțiune, compresie, încovoiere, forfecare, rupere și exfoliere, cu moduri de solicitare constantă, deformare constantă, fluaj și relaxare și este livrată cu un set de dispozitive și mânere configurabile pentru textile, folie, bandă, cauciuc și hârtie.Vezi gama de teste de tracțiune →
Întrebări frecvente
Ce capacitate am nevoie pentru folia de plastic?
De obicei, mult mai puțin decât în cazul ambalajelor sau textilelor. Măsurați mai întâi forța de rupere a celor mai subțiri și mai groase produse, apoi dimensionați senzorul astfel încât produsele subțiri să nu fie testate în partea de jos a intervalului.
Poate o singură mașină să testeze atât pungi din folie, cât și pungi țesute?
Mecanic, da, pe o gamă largă de capacități. În practică, nivelurile de forță diferă cu două ordine de mărime, așadar precizia pe peliculă are de suferit, cu excepția cazului în care se montează o a doua celulă de sarcină, cu o capacitate mai mică.
Este necesar un servomotor pentru teste simple de tracțiune?
Pentru testele de rutină de tip „admis/respins”, este convenabil. Pentru orice test în care standardul specifică o rată de deformare sau în care trebuie măsurate fluajul și relaxarea, este necesar - o acționare cu viteză fixă nu poate menține o rată controlată sub sarcină variabilă.
Cât de des ar trebui verificată mașina?
Indicarea forței este în mod normal verificată anual în funcție de standarde trasabile, cu o verificare intermediară după orice eveniment de supraîncărcare, înlocuirea senzorului sau relocarea cadrului.
Data publicării: 23 oct. 2026


