

Två offerter för en dragprovningsmaskin kan se nästan identiska ut – samma kapacitet, samma hastighetsområde, samma programvara – och ändå skilja sig tre gånger så mycket i vad de faktiskt kan mäta. Skillnaden finns nästan aldrig i huvudsiffran.
Den här artikeln beskriver de fem parametrar som avgör om en maskin passar din materialportfölj, i den ordning de påverkar testresultatet. Den är skriven för köpare som jämför erbjudanden och för ingenjörer som måste försvara köpet internt.
Viktiga slutsatser
- Kapaciteten visar taket; det användbara området visar golvet. De flesta mätfelen uppstår vid tester långt under full kapacitet.
- Servostyrning är ingen lyxfunktion – det är det som gör konstant töjningshastighet, krypning och relaxationstestning möjlig överhuvudtaget.
- Grepp sätter gränserna för din materialportfölj mer än ramen gör.
- Be om kalibreringscertifikatet och de standarder det verifierades mot, inte den påstådda noggrannhetssiffran.
Börja med den rapport du behöver utfärda
Maskinspecifikationer skrivs för att jämföras; testrapporter skrivs för att accepteras. Den användbara utgångspunkten är därför den sista sidan i din framtida rapport – vilken standard, vilket värde, vilken tolerans.
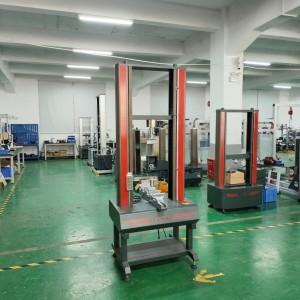
Ett laboratorium som testar brottöjning på plastfilm enligt ASTM D882, skalvidhäftning på tejp enligt ASTM D3330 och draghållfasthet på vävt tyg enligt EN ISO 13934-1 kräver i praktiken tre helt olika maskiner, även om alla tre är "draghållfasthetsprov". Att köpa endragprovningsmaskinAtt täcka alla tre är möjligt – men bara om de fem parametrarna nedan anges tillsammans.
1. Kapacitet är ett intervall, inte ett tal
En maskin på 5 kN har inte en noggrannhet på 5 kN. Noggrannheten verifieras över en definierad andel av kapaciteten, så en lastcell dimensionerad för toppbelastning blir successivt mindre tillförlitlig vid de krafter där filmer och tejper faktiskt testas.
Toppkraft och arbetskraft är sällan av samma storleksordning. En mjuk förpackningsfilm kan gå sönder vid 30 N; samma laboratoriums vävda påse kan behöva 2 kN. Om en sensor täcker båda, ligger lågkraftstestet nära botten av sitt intervall, där upplösningen är sämst och brusgolvet är synligt i kurvan.
Den praktiska regeln i de flesta laboratorier är att hålla rutinmässiga tester inom ungefär den övre halvan av sensorns räckvidd, och att ha en andra sensor med lägre kapacitet för tunna material. När du jämför erbjudanden, fråga vad det användbara räckvidden är – inte vad det maximala är.
2. Hastighetskontroll avgör om dina data är jämförbara
Polymerer, filmer och lim är viskoelastiska: deras uppmätta styrka beror på hur snabbt du drar. Ändring av tvärhuvudets hastighet och skalningshållfasthet, töjning och modul rör sig alla, utan att något i materialet förändras.
Det är därför standarder anger en konstant töjningshastighet snarare än en medelhastighet, och varför endatoriserad servodragprovningsmaskinär baslinjen för alla laboratorier som utfärdar jämförbara data. En drivning med fast hastighet eller en hastighet kan producera ett tal; den kan inte producera ett försvarbart tal.
Servostyrning låser också upp flerlooplägena – konstant stress, konstant töjning, krypning och relaxation – vilka är omöjliga på en maskin som bara vet hur den ska röra sig med en hastighet. Om ditt produktsortiment inkluderar packningar, tätningar eller geotextilier är detta ett krav snarare än ett alternativ.
3. Greppen avgör vad du kan testa
Ramen är generisk; fixturerna och greppen är det som gör en maskin lämplig för tyg, film, tejp, gummi eller papper. Två laboratorier med identiska maskiner och olika greppsatser kommer att rapportera olika resultat på samma material.
Det vanligaste felet är vid käken, inte i provet. Kilgrepp koncentrerar spänningen och orsakar för tidig bristning nära käken på tunn film; pneumatiska grepp med kontrollerat tryck fördelar det jämnare; skum eller elastomer behöver ett grepp som inte skär. Tester av textilremsor behöver käkar som är tillräckligt breda för att hålla hela provbredden utan att glida.
För skalningstestning spelar geometrin lika stor roll som kraften: 90° och 180° skalning är olika tester, och fixturen – inte maskinen – bestämmer vinkeln. En offert som listar en maskin utan att ange greppuppsättningen är en offert för ett halvt system.
4. Samplingsfrekvens och vad programvaran kan exportera
Toppkraften är en enda punkt. Modul, sträckbeteende och formen på brottkurvan beror alla på hur tätt data samplades och på om programvaran kan beräkna de härledda värden som standarden begär.
Två praktiska kontroller. För det första, om programvaran beräknar de härledda resultaten direkt – töjning vid en specificerad spänning, sekantmodul, brottenergi – eller om en operatör förväntas efterbehandla i ett kalkylblad, vilket är där spårbarheten tyst försvinner. För det andra, om rådata kan exporteras med kurvan intakt, eftersom en rapport som bara visar ett omdöme är svår att försvara när en kund bestrider en batch.
5. Ramstyvhet och inriktning
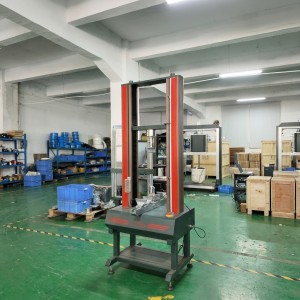
Enuniversell testmaskinEn ram som böjer sig under belastning mäter sig själv såväl som provet. På styva prover är felet litet; på film med hög töjning och fina fibrer kan tvärhuvudets eftergivlighet och dålig kolumnjustering förändra resultaten med mer än de skillnader du försöker detektera mellan batcher.
Uppriktningen är osynlig i ett specifikationsblad, vilket är anledningen till att det är värt att be om verifieringsrapporten snarare än ramritningen. För rutinmässig kvalitetskontroll är kravet blygsamt; för ett laboratorium som utfärdar ackrediterade data,ISO 7500-1Klassverifiering av kraftindikering, tillsammans med en planhets- och uppriktningskontroll, är det bevis som en tredje part faktiskt kommer att titta på.
Tre saker saknas i de flesta citat
- Kalibreringscertifikatet och dess referensstandard. ”Noggrannhet ±0,5 %” betyder föga utan att veta vad det verifierades mot och över vilket område.
- Hela greppet i lager. Ett pris som exkluderar de fixturer du behöver är inte ett lägre pris.
- Programvarulicenser och uppgraderingsvillkor. En andra arbetsstationslicens är ofta skillnaden mellan en operatör och ett fungerande kvalitetssystem.
En kort köpchecklista
- Lista varje standard som ditt laboratorium måste rapportera mot, och mappa sedan var och en till ett kraftområde, en hastighet och en grepptyp.
- Ange två sensorer om dina material sträcker sig över mer än ungefär en storleksordning i brottkraft.
- Kräv servostyrning och bekräfta att multiloop-lägena ingår, inte är valfria.
- Be om en demonstration på ditt eget material, inte på ett standardstålprov.
- Bekräfta att rapportmallen matchar det format som dina kunder eller ackrediteringsorgan förväntar sig.
Lituo har tillverkat material- och mekaniska testinstrument sedan 2008.datoriserad servodragprovningsmaskinSerien täcker drag-, kompressions-, böjnings-, skjuv-, riv- och skalningsprovning, med konstant spänning, konstant töjning, krypning och relaxationslägen, och levereras med konfigurerbara fixturer och grepp för textil, film, tejp, gummi och papper.Se dragprovningsområdet →
Vanliga frågor
Vilken kapacitet behöver jag för plastfilm?
Vanligtvis betydligt mindre än för förpackningar eller textilier. Mät först brottstyrkan på dina tunnaste och tjockaste produkter, och dimensionera sedan sensorn så att de tunna produkterna inte testas allra längst ner i intervallet.
Kan en maskin testa både film- och vävda väskor?
Mekaniskt ja, över ett brett kapacitetsområde. I praktiken skiljer sig kraftnivåerna med två storleksordningar, så noggrannheten på filmen blir lidande om inte en andra lastcell med lägre kapacitet monteras.
Är en servodrift nödvändig för enkla dragtester?
För rutinmässiga godkända/icke godkända är det bekvämt. För alla tester där standarden specificerar en töjningshastighet, eller där krypning och relaxation måste mätas, krävs det — en drivning med fast hastighet kan inte bibehålla en kontrollerad hastighet under varierande belastning.
Hur ofta ska maskinen verifieras?
Kraftindikeringen verifieras normalt årligen mot spårbara standarder, med en mellankontroll efter eventuell överbelastning, sensorbyte eller flytt av ramen.
Publiceringstid: 23 oktober 2026


