

Кереш: Күбек материаллары өчен компрессия җыелмасын сынауның әһәмияте
Губка һәм күбек материаллары җиһазларда, матрасларда, автомобиль утыргычларында, упаковкаларда һәм изоляциядә киң кулланыла. Бу материаллар өчен иң мөһим күрсәткечләрнең берсе - аларныңкомпрессия җыелмасы— күбек үрнәге билгеле бер вакыт эчендә билгеле бер шартларда кысылганнан һәм аннары торгызылганнан соң калган даими деформация.Губка компрессиясе җыелмасын тикшерүчебу үзенчәлекне төгәл үлчәү өчен эшләнгән махсуслаштырылган корал. Күбек үрнәгенең кысылганнан соң ни дәрәҗәдә башлангыч калынлыгына кайтмавын бәяләү юлы белән, бу сынау җайланмасы җитештерүчеләргә материал сыйфатын бәяләргә, озак вакытлы эшчәнлекне фаразларга һәм җитештерүдә тотрыклылыкны тәэмин итәргә ярдәм итә.
Компрессия җыелмасын сынау принцибын аңлау
...Губка компрессиясе җыелмасын тикшерүченигездә, таләпләренә туры китереп эшләнгән һәм җитештерелгәнISO 1856 А методы, ләкин аны башка халыкара стандартларга да яраклаштырырга мөмкин. Сынау процедурасы ... бәяли.даими деформациякысылганнан соң күбек материалларының
Төп тест процедурасына гомуми күзәтү
- Үрнәк әзерләү:Күбек материалыннан билгеләнгән үлчәмдәге сынау үрнәге киселә. Аның башлангыч калынлыгы берничә ноктада үлчәнә.
- Кыслауны көйләү:Үрнәк компрессия җайланмасының (фильтрация) ике параллель пластинасы арасына урнаштырыла. Пластиналар үрнәкне башлангыч калынлыгының билгеләнгән процентына кадәр кысу өчен көйләнә - гадәттә50%аның башлангыч калынлыгының (яки башка билгеләнгән процентлар, мәсәлән, стандартка карап, 25% яки 75%).
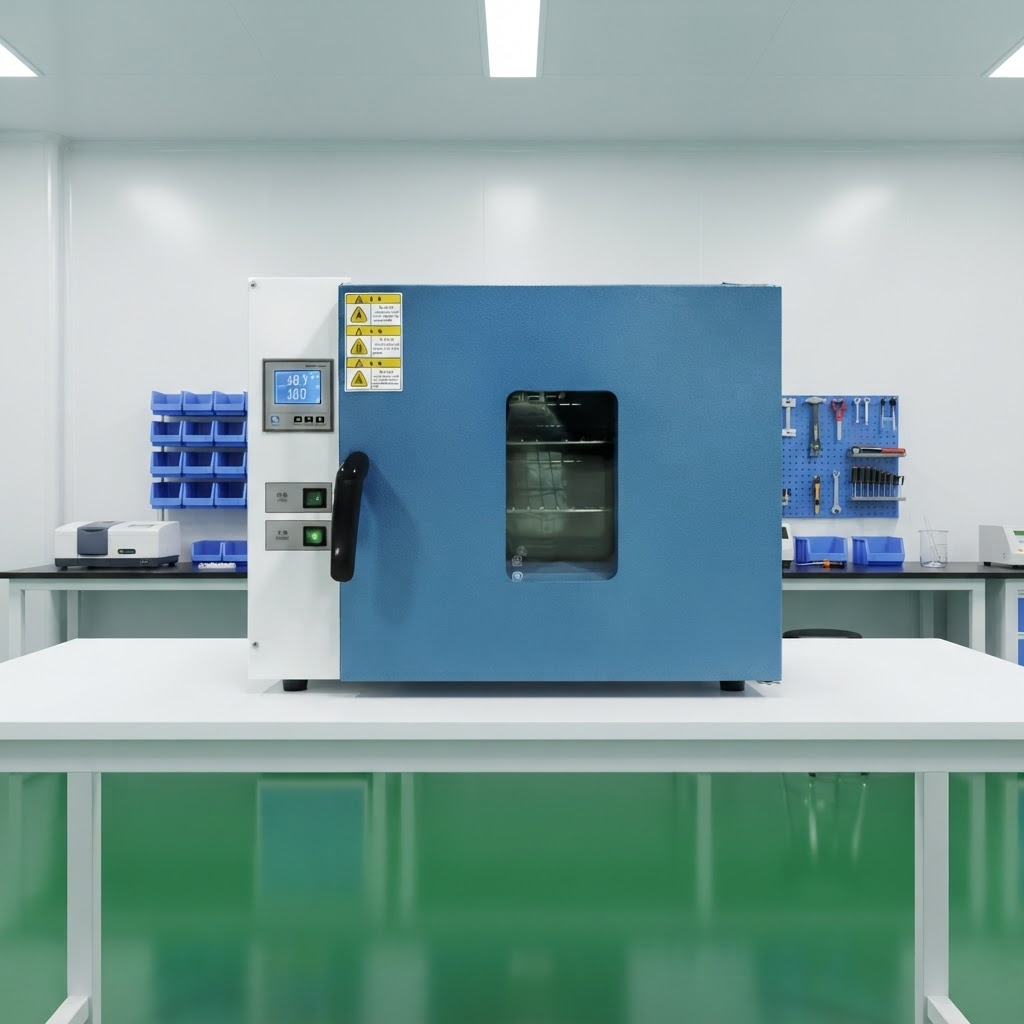
- Температураны көйләү:Сыгылган үрнәк белән тулы компрессия җайланмасы а эченә урнаштырылатемпература белән контрольдә тотыла торган мичкирәкле сынау температурасына куегыз — ISO 1856 А методы өчен, бу70 ± 1°CҮрнәк, гадәттә, билгеле бер вакыт дәвамында бу температурада кысылу астында кала.22 сәгать.
- Тернәкләнү чоры:Җылыту чорыннан соң, компрессия җайланмасы мичтән алына. Үрнәк компрессиядән чыгарыла һәм стандарт лаборатория шартларында (гадәттә 23 ± 2°C, 50 ± 5% ныграк һава торышы) билгеле бер тернәкләнү чоры дәвамында тернәкләнергә рөхсәт ителә — гадәттә.30 минут.
- Соңгы үлчәү:Торгызылу чорыннан соң, үрнәкнең соңгы калынлыгы башлангыч үлчәү белән бер үк нокталарда үлчәнә.
- Исәпләү:Кысылу җыелмасы башлангыч калынлыкның проценты буларак исәпләнә:
Кысылу җыелмасы (%) = [(Башлангыч калынлык - Соңгы калынлык) / (Башлангыч калынлык - Кысылган калынлык)] × 100%
Кысылу күләме күбекнең күпме даими деформация кичергәнен күрсәтә. Кысылу күләме түбәнрәк булса, ул яхшырак торгызылу үзлекләрен һәм югарырак тотрыклылыкны күрсәтә.
Төп техник үзенчәлекләр
...Губка компрессиясе җыелмасын тикшерүчетөгәл һәм кабатланырлык сынау нәтиҗәләрен тәэмин итү өчен төгәллек һәм ышанычлылыкны күздә тотып эшләнгән.
- Стандартларга туры килү:ISO 1856 A методы, ASTM D3574 (D тесты – кысу җыелмасы), GB/T 6669, DIN 53577, JIS K 6400-4 һәм башка бәйле халыкара стандартлар.
- Кысылу коэффициенты:Гадәттә 50%, 25%, 75% яки махсус нисбәтләр өчен көйләнергә мөмкин булган вариантлар белән.
- Үрнәк зурлыгы:Гадәттә 50 мм × 50 мм яки 100 мм × 100 мм, калынлыгы 10 мм дан 30 мм га кадәр.
- Сынау температурасы:70 ± 1°C (ISO 1856 A методы буенча).
- Кысылу вакыты:22 сәгать (яки стандартта күрсәтелгәнчә).
- Тернәкләнү вакыты:30 минут (яки стандартта күрсәтелгәнчә).
- Компрессия җайланмасы материалы:Коррозиягә чыдам дат басмас корыч яки алюминий эретмәсе, төгәл параллель пластиналар белән.
- Үлчәү төгәллеге:0,01 мм ачыклык белән калынлыкны үлчәү.
Сынау җайланмасы (кысу җайланмасы) конструкциясе
Компрессия җайланмасы аның мөһим компоненты булып тораГубка компрессиясе җыелмасын тикшерүчеБу үрнәкнең кирәкле калынлыкка тигез кысылуын һәм югары температуралы кондиция чорында тотрыклы булып калуын тәэмин итә. Арматура гадәттә түбәндәгеләрдән тора:
- Ике параллель пластина:Коррозиягә чыдам материаллардан эшләнгән, үрнәккә тап төшермәс өчен шома, тигез өслекле.
- Аралык такталары яки көйләү механизмы:Төгәл кысу аралыгын билгеләү өчен төгәл эшкәртелгән аралык такталары яки көйләнә торган винтлар (мәсәлән, үрнәкнең башлангыч калынлыгының 50%).
- Бикләү механизмы:Мичне урнаштыру һәм куллану вакытында тәлинкәләрнең күчеп китүен булдырмас өчен.
- Күп санлы үрнәк сыйдырышлыгы:Кайбер җайланмалар бер үк вакытта берничә үрнәкне тотарга эшләнгән, бу сынау нәтиҗәлелеген арттыра.
Профессиональ компрессия җыелмасын тикшерүче куллануның өстенлекләре
Профессионалга инвестицияләр салуГубка компрессиясе җыелмасын тикшерүчеҗитештерүчеләргә һәм сынау лабораторияләренә берничә төп өстенлек тәкъдим итә.
- Стандартлаштыру:Сынау җайланмасы халыкара стандартларга туры килерлек итеп эшләнгән, бу сынау нәтиҗәләренең чагыштырырлык булуын һәм тармакта киң кабул ителүен тәэмин итә.
- Нәтиҗәлелек:Бер үк вакытта берничә үрнәкне 3 яки аннан да күбрәк үрнәк сыйдыра торган җайланмалар белән сынап карау мөмкинлеге һәр партия өчен сынау вакытын киметә.
- Төгәллек:Төгәл эшләнгән җайланмалар һәм үлчәү процедуралары ышанычлы һәм кабатланырлык нәтиҗәләрне тәэмин итә.
- Сыйфатны тәэмин итү:Даими компрессия җыелмасын сынау җитештерүчеләргә чимал яки җитештерү процессларындагы үзгәрешләрне ачыкларга ярдәм итә, бу сыйфатны өзлексез яхшыртырга мөмкинлек бирә.
- Тиешлелек:Күп кенә кулланучы спецификацияләре һәм кагыйдәләре өчен компрессия җыелмасының документлаштырылган эшләве таләп ителә, бу исә бу тестерны норматив таләпләргә туры килү өчен бик мөһим итә.
Йомгаклау: Күбек материалы сыйфатын тәэмин итү өчен мөһим корал
...Губка компрессиясе җыелмасын тикшерүчеҗитештерүчеләр, сыйфат контроле лабораторияләре һәм сыгылмалы күбек материаллары белән эшләүче фәнни-тикшеренү һәм эшләү бүлекләре өчен алыштыргысыз корал булып тора. Сыгылудан соң даими деформациянең төгәл, кабатланырлык үлчәүләрен тәэмин итеп, бу җиһаз материал эшләүчеләргә формулаларны көйләргә, сыйфат командаларына җитештерүнең тотрыклылыгын тәэмин итәргә, ә инженерларга күбек продуктларының озак вакытлы эшчәнлеген фаразларга мөмкинлек бирә. Автомобиль утыргычларыннан алып югары сыйфатлы матрасларга кадәр, компрессия җыелмасын сынау вакыт узу белән үзләренең уңайлылыгын һәм эшчәнлеген саклап калучы күбек продуктларын җитештерүнең ачкычы булып тора.
Бастырып чыгару вакыты: 2026 елның 22 июле


