

Du pêşniyarên ji bo makîneyeke ceribandina kişandinê dikarin hema hema wek hev xuya bikin - heman kapasîte, heman rêjeya leza, heman nermalav - û dîsa jî di pîvandina wan a rastîn de bi qasî sê caran ji hev cuda bin. Ev valahî hema hema qet di hejmara sernavê de tune ye.
Ev gotar pênc parametreyên ku biryar didin ka makîneyek li gorî portfoliyoya materyalên we ye an na, bi rêza ku ew bandorê li encama ceribandinê dikin, destnîşan dike. Ew ji bo kirrûbirên ku pêşniyaran didin ber hev û ji bo endezyarên ku neçar in kirînê di hundurê xwe de biparêzin hatiye nivîsandin.
Xalên sereke
- Kapasîte banê nîşan dide; rêjeya bikêrhatî jî erdê nîşan dide. Piraniya xeletiyên pîvandinê ji ceribandinên ku ji kapasîteya tevahî pir kêmtir in tên.
- Kontrola servo ne taybetmendiyek luks e - ew e ku rêjeya westandina domdar, xitimîn û ceribandina rihetbûnê bi tevahî gengaz dike.
- Destgir sînorê portfoliyoya materyalên we ji çarçovê bêtir destnîşan dikin.
- Sertîfîkaya kalibrkirinê û standardên ku ew li gorî wan hatiye verastkirin bipirse, ne rêjeya rastbûna îdîakirî.
Ji raporê ku hûn hewce ne ku derxin dest pê bikin
Taybetmendiyên makîneyan ji bo berawirdkirinê têne nivîsandin; raporên ceribandinê ji bo pejirandinê têne nivîsandin. Ji ber vê yekê xala destpêkê ya kêrhatî rûpela dawî ya rapora we ya pêşerojê ye - kîjan standard, kîjan nirx, kîjan tolerans.
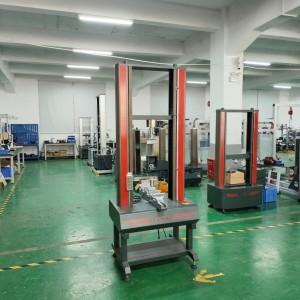
Di laboratûarekê de, ceribandina dirêjkirina şikestinê li ser fîlima plastîk li gorî ASTM D882, zeliqandina li ser bantê li gorî ASTM D3330, û kişandina qutkirinê li ser qumaşê tevnkirî li gorî EN ISO 13934-1, di pratîkê de sê makîneyên pir cuda hewce dike, her çend her sê jî "ceribandinên kişandinê" bin. Kirîna yekê.makîneya ceribandina kişandina kişanêvegirtin her sêyan mimkun e - lê tenê heke pênc parametreyên li jêr bi hev re werin destnîşankirin.
1. Kapasîte rêzek e, ne hejmarek e
Makîneyeke 5 kN bi qasî 5 kN rast nîne. Rastbûn li ser beşek diyarkirî ya kapasîteyê tê verastkirin, ji ber vê yekê şaneyek barkirinê ya ku ji bo barkirina lûtkeyê hatî pîvandin, di hêzên ku fîlm û kaset bi rastî lê têne ceribandin de her ku diçe kêmtir pêbawer dibe.
Hêza herî zêde û hêza kar kêm caran di heman rêza mezinahiyê de ne. Fîlmek pakkirinê ya nerm dikare di 30 N de bişkê; kîsika tevnkirî ya heman laboratûvarê dibe ku 2 kN hewce bike. Ger yek sensor herduyan jî bigire nav xwe, ceribandina hêza kêm nêzîkî binê rêza wê ye, ku çareserî herî xirab e û asta deng di xêzê de diyar e.
Qaîdeya pratîkî di piraniya laboratûvaran de ew e ku testên rûtîn bi qasî nîvê jorîn ê rêza sensorê werin girtin, û ji bo materyalên zirav sensorek duyemîn a bi kapasîteya kêmtir were girtin. Dema ku hûn pêşniyaran didin ber hev, bipirsin ka rêza bikêrhatî çi ye - ne ya herî zêde çi ye.
2. Kontrola lezê biryar dide ka daneyên we berawirdî ne an na
Polîmer, fîlm û zeliqok vîskoelastîk in: hêza wan a pîvandî bi leza kişandinê ve girêdayî ye. Leza serê xaçerêyê biguhezîne û hêza qelişandinê, dirêjkirin û modul hemî bêyî ku tiştek di materyalê de biguhere, tevdigerin.
Ji ber vê yekê standard rêjeyek westandina sabît li şûna leza navînî destnîşan dikin, û çimamakîneya ceribandina kişişê ya servo ya komputerîji bo her laboratûarek ku daneyên berawirdî derdixe, bingeha bingehîn e. Ajokarek bi leza sabît an yek-leza dikare hejmarekê hilberîne; ew nikare hejmareke parastinê hilberîne.
Kontrola servo her wiha modên pir-çerxî vedike - stresa domdar, zora domdar, lerzîn û rihetbûn - ku li ser makîneyek ku tenê dizane çawa bi yek leza rêwîtiyê bike ne gengaz in. Ger rêzeya hilberên we gasket, mor an jeotekstîl dihewîne, ev bêtir pêdiviyek e ne vebijarkek.
3. Destgirt biryar didin ka hûn dikarin çi biceribînin
Çarçove gelemperî ye; amûr û destgir ew in ku makîneyê ji bo qumaş, fîlm, teyp, lastîk an kaxezê guncan dikin. Du laboratuarên bi makîneyên wekhev û setên destgirên cuda dê encamên cuda li ser heman materyalê ragihînin.
Têkçûna gelemperî li çeneyê ye, ne di nav nimûneyê de. Destgirên kêzikî stresê li nêzîkî çeneyê li ser fîlma tenik kom dikin û dibin sedema şikestina pêşwext; destgirên pneumatîk ên bi zexta kontrolkirî wê bi rengekî wekhevtir belav dikin; kef an elastomer hewceyê destgirek e ku nabire. Testên şerîtên tekstîlê hewceyê çeneyên têra xwe fireh in ku firehiya tevahî ya nimûneyê bêyî şemitandinê bigirin.
Ji bo ceribandina qatkirinê, geometrî bi qasî hêzê girîng e: qatkirina 90° û 180° ceribandinên cuda ne, û amûra sazkirinê - ne makîne - goşeyê destnîşan dike. Gotinek ku makîneyek navnîş dike bêyî ku komek destgirtinê navnîş bike, gotinek ji bo nîvê pergalê ye.
4. Rêjeya nimûnegirtinê û tiştên ku nermalav dikare hinarde bike
Hêza herî bilind xalek yekane ye. Modul, tevgera berdestbûnê û şeklê xêza têkçûnê hemî bi wê ve girêdayî ne ku dane çiqas bi dendika wan hatine nimûnekirin, û bi wê yekê ve girêdayî ye ka nermalav dikare nirxên wergirtî yên ku standard dixwaze hesab bike.
Du kontrolên pratîkî. Ya yekem, gelo nermalav encamên hatine wergirtin bi awayekî xwemalî hesab dike - dirêjkirin li ser streseke diyarkirî, modula sekansê, enerjiya şikestinê - an gelo ji operator tê hêvîkirin ku di pelgeyekê de piştî pêvajoyê bike, ku tê de şopandina wê bi bêdengî winda dibe. Ya duyemîn, gelo daneyên xav dikarin bi xêza saxlem werin hinardekirin, ji ber ku raporek ku tenê biryarek nîşan dide dijwar e ku meriv biparêze dema ku xerîdar li ser komekê nîqaş dike.
5. Hişkbûn û hevrêziya çarçovê
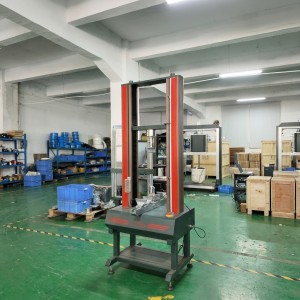
YEKmakîneya ceribandina gerdûnîçarçove ku di bin barê de diqelişe, xwe û her weha nimûneyê dipîve. Li ser nimûneyên hişk xeletî piçûk e; li ser fîlma dirêjbûna bilind û fîberên zirav, lihevhatina serê xaçê û hevrêziya nebaş a stûnê dikare encaman ji cûdahiyên ku hûn hewl didin di navbera koman de tespît bikin bêtir biguhezîne.
Lihevkirin di pelê taybetmendiyê de nayê dîtin, ji ber vê yekê hêjayî wê ye ku li şûna nexşeya çarçoveyê, rapora verastkirinê were xwestin. Ji bo kontrola kalîteyê ya rûtîn ev şert nerm e; ji bo laboratuwarek ku daneyên pejirandî dide,ISO 7500-1Verastkirina çîna nîşana hêzê, ligel kontrolkirina rûtbûn û hevrêziyê, delîl e ku aliyek sêyemîn dê bi rastî lê binêre.
Sê tiştên ku di piraniya gotinan de winda ne
- Sertîfîkaya kalibrkirinê û standarda wê ya referansê. "Rastbûn ±0.5%" bêyî ku meriv bizanibe li hember çi û li ser kîjan rêjeyê hatiye verastkirin, hindik tê wateya wê.
- Envantera tevahî ya kelûpelan. Bihayek ku alavên ku hûn hewce ne tê de ne, bihayek kêmtir nîne.
- Mercên lîsanskirin û nûvekirina nermalavê. Lîsansa duyemîn a stasyona xebatê pir caran cûdahiya di navbera operatorek û pergalek kalîteyê ya fonksiyonel de ye.
Lîsteyek kontrolê ya kirînê ya kurt
- Her standardek ku laboratûara we divê li gorî wê rapor bike navnîş bike, dûv re her yekê li gorî rêzek hêzê, leza û celebek girtinê nexşe bike.
- Ger hêza şikestinê ya materyalên we ji rêzek mezinahî zêdetir be, du sensoran diyar bikin.
- Kontrola servo hewce bike û piştrast bike ku modên pir-xelek tê de ne, ne vebijarkî ye.
- Daxwaza xwenîşandanekê li ser materyalê xwe bikin, ne li ser nimûneyek pola ya standard.
- Piştrast bike ku şablona raporê li gorî formata ku xerîdar an saziya pejirandinê ya we hêvî dike ye.
Lituo ji sala 2008an vir ve amûrên ceribandina materyal û mekanîkî çêdike.makîneya ceribandina kişişê ya servo ya komputerîrêze ceribandinên kişandin, zext, xwarbûn, birrîn, çirandin û qelişandinê, bi modên stresa domdar, westandina domdar, şikestin û rihetbûnê vedihewîne, û bi komek amûr û destgirên mîhengbar ji bo tekstîl, fîlm, teyp, lastîk û kaxezê ve tê peyda kirin.Rêzeya ceribandina kişandinê bibînin →
Pirsên Pir tên Pirsîn
Ji bo fîlima plastîk ez çi kapasîteyê hewce dikim?
Bi gelemperî ji pakêt an tekstîlan pir kêmtir e. Pêşî hêza şikestinê ya berhemên xwe yên herî zirav û stûr bipîvin, dûv re mezinahiya sensorê biguherînin da ku berhemên zirav li binê rêzê neyên ceribandin.
Ma makîneyek dikare hem kîsên fîlm û hem jî kîsên tevnkirî biceribîne?
Ji hêla mekanîkî ve erê, li ser rêzek kapasîteyê ya fireh. Di pratîkê de asta hêzê bi du rêzên mezinahîyê ji hev cuda ye, ji ber vê yekê rastbûna li ser fîlmê zirarê dibîne heya ku şaneyek barkirinê ya duyemîn a bi kapasîteya kêmtir neyê bicîh kirin.
Ma ji bo ceribandinên kişandina hêsan ajokerek servo pêwîst e?
Ji bo derbasbûn/şikestina rûtîn ew guncaw e. Ji bo her ceribandinekê ku standard rêjeyek zorê destnîşan dike, an jî divê lerzîn û rihetbûn werin pîvandin, ew pêdivî ye - ajokerek bi leza sabît nikare rêjeyek kontrolkirî di bin barekî guherbar de biparêze.
Divê makîne çend caran were kontrolkirin?
Nîşaneya hêzê bi gelemperî salane li gorî standardên şopîner tê verast kirin, û piştî her bûyera zêdebargirtinê, guheztina sensorê an jî ji nû ve veguhastina çarçovê, kontrolek navberî tê kirin.
Dema şandinê: 23ê Cotmeha 2026an


